Un audit d’usine qui consiste à traverser un bâtiment propre et à hocher la tête devant une ligne de production ne vous dit presque rien sur la capacité de l’usine à fabriquer la caméra que vous avez spécifiée.
Cette caméra n’est qu’un volet du cluster de systèmes ELV que nous suivons pour les hôtels et les bâtiments commerciaux — la page d’ensemble explique l’articulation des sous-systèmes.
L’audit qui compte est une séquence de tests. Sur une caméra PTZ 5MP, cela signifie vérifier huit points — certains en laboratoire, certains sur la ligne, certains avec un tournevis — avant de passer commande. Voici à quoi ressemble chacun d’eux en pratique.
Test 1 : Identifier le capteur d’image réel
Le capteur détermine les performances en basse lumière, la plage dynamique et la part réelle de « 5MP ». Les documents marketing disent « CMOS 5MP ». L’audit, lui, exige l’identité réelle du capteur :
- Vérifiez la référence du capteur. La méthode la plus fiable est physique : ouvrez un appareil et lisez le marquage du capteur, ou demandez la référence de la fiche technique du capteur et l’enregistrement de contrôle à réception qui permet de le tracer.
- Confirmez le format. Un capteur 5MP 1/2,8” et un capteur 5MP 1/3” sont des produits différents avec une surface de captation différente — et ils se comportent très différemment la nuit, même si tous deux sont « 5MP ».
- Testez la réponse en basse lumière côte à côte. Placez la caméra candidate à côté d’une unité de référence fiable dans des conditions de faible éclairage et comparez la même scène. Ce seul test détecte les déclassements de capteur plus rapidement que n’importe quelle fiche technique.
Pourquoi c’est important commercialement : la substitution de capteur est l’un des moyens les plus courants de rendre un devis artificiellement moins cher. Si la spécification indique « 5MP avec capteur 1/2,8” », l’audit est le moyen de le vérifier.
Test 2 : Vérifier la puce de contrôle (SoC)
Le système sur puce décide de l’encodage, des fonctions d’IA et de la gestion des flux :
- Prise en charge de l’encodage — capacité H.265 avec le profil de débit promis ; une puce qui ne fait que du H.264 en pratique doublera vos besoins de stockage
- Gestion des canaux et des flux — combien de flux simultanés (principal, secondaire, troisième) l’unité peut servir à un NVR, un VMS et des clients mobiles en même temps
- Fonctions d’IA — si la spécification inclut la détection de personnes/véhicules, confirmez quelles fonctions s’exécutent sur la caméra et lesquelles sont assurées par l’enregistreur ; cela change toute l’architecture du système
- Interface — les résolutions et interfaces de capteur prises en charge par la puce doivent correspondre au capteur réellement installé
Demandez à l’usine de montrer la puce sur une carte nue (pas seulement le boîtier fini). Une usine qui fabrique le produit peut vous montrer la carte ; une usine qui se contente de rebadger sera mal à l’aise face à cette demande.
Test 3 : Tester en charge le mécanisme PTZ
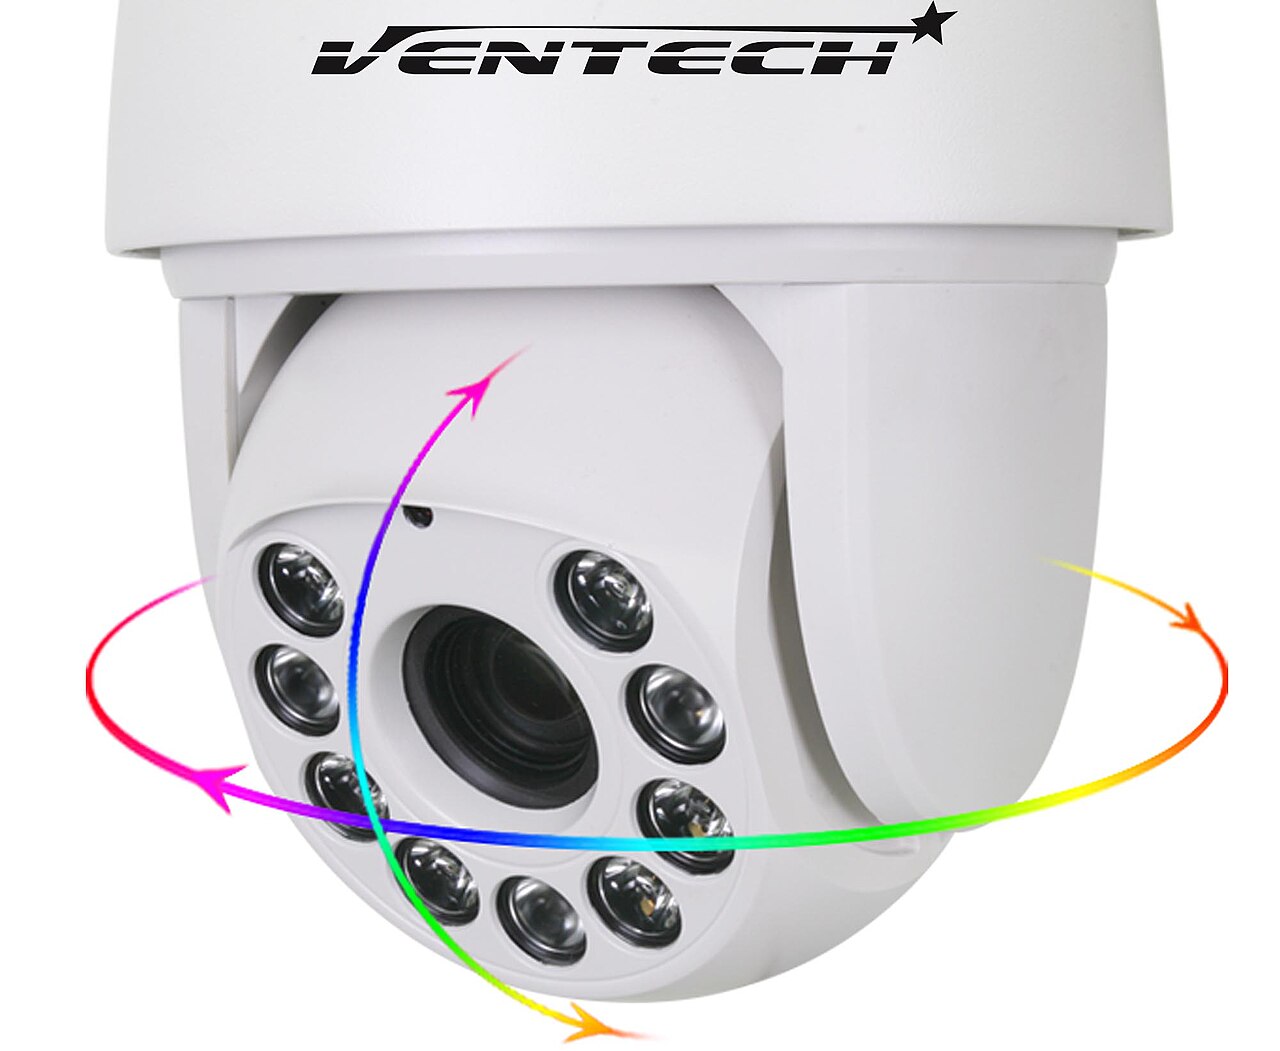
Une caméra PTZ est un dispositif mécanique autant qu’électronique — et c’est le mécanisme qui lâche en premier sur les unités bon marché.
| Quoi tester | Pourquoi c’est important |
|---|---|
| Plage de panoramique/inclinaison | Vérifiez la plage annoncée (par ex. 360° en panoramique, −15° à +90° en inclinaison) sur l’unité réelle |
| Précision des préréglages | Commandez un préréglage dix fois ; un préréglage qui dérive signifie un encodeur usé ou de qualité médiocre |
| Vitesse et fluidité | Vérifiez le suivi lent et les mouvements rapides, et écoutez le bruit des engrenages |
| Rotation continue | Après un fonctionnement prolongé, le mécanisme chauffe-t-il, ralentit-il ou perd-il en précision ? |
| Construction | Le matériau des engrenages et la qualité des roulements déterminent la durée de vie bien plus que le moteur |
Si l’unité est destinée à une entrée d’hôtel ou à une zone de stationnement, c’est le test le plus précieux de l’audit — car remplacer une caméra PTZ à 8 mètres sur une façade coûte bien plus cher que la caméra elle-même.
Test 4 : Vérifier les indices d’étanchéité et de résistance aux chocs (IP66 / IK10)
Les unités extérieures vivent ou meurent par leur étanchéité :
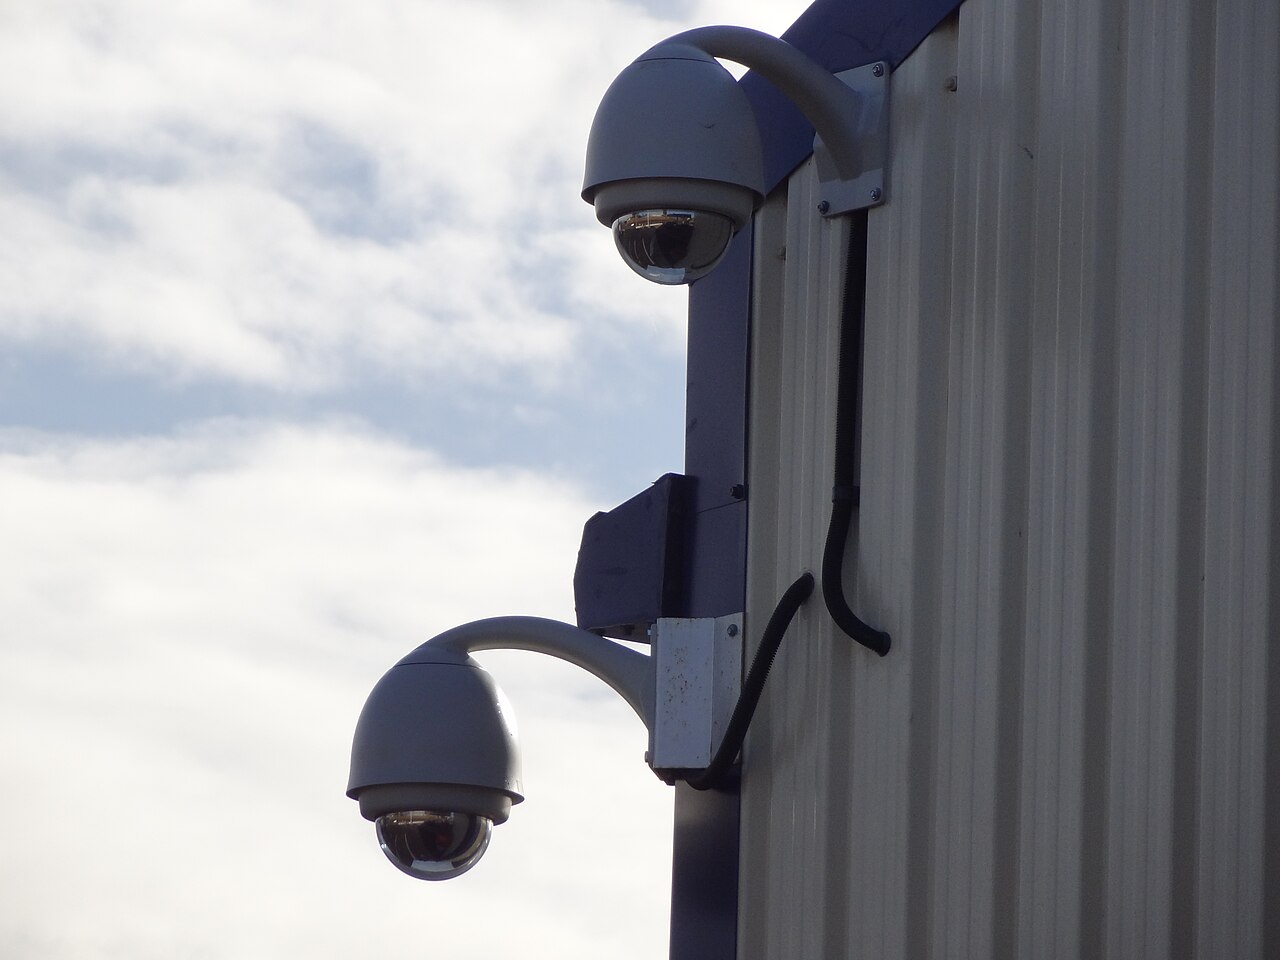
- IP66 (étanche à la poussière, protégé contre les jets d’eau puissants) est le minimum réaliste pour les installations exposées. Demandez à voir la référence de test et inspectez vous-même le joint et la conception de l’étanchéité.
- IK10 (résistance aux chocs de 10 joules) couvre la résistance au vandalisme — vérifiez le matériau et l’épaisseur du boîtier, pas seulement l’allégation.
- Regardez les détails : conception du presse-étoupe, compression du joint, vis et traitement anticorrosion, et si l’unité peut être ouverte pour maintenance sans détruire le joint.
- Test pratique : unité scellée et sous tension, exposez-la à un jet d’eau dans une zone contrôlée et vérifiez les infiltrations au niveau du joint et de l’entrée de câble — les deux points par lesquels l’eau entre réellement.
Une caméra qui échoue à l’étanchéité ne tombe pas en panne en douceur : elle tombe en panne après la saison des pluies, hors garantie, sur un poteau.
Test 5 : Vérifier la protection contre les surtensions et la foudre
Pour les installations extérieures, la protection contre les surtensions est une spécification aux conséquences financières réelles :
- Identifiez les composants de protection sur les chemins d’alimentation et réseau (dispositifs de protection contre les surtensions à l’interface, pas seulement une mention dans la fiche technique)
- Demandez la tension de choc et si elle s’applique séparément au PoE, au réseau et aux E/S d’alarme
- Confirmez la mise à la terre — comment l’unité est censée être mise à la terre dans l’installation
Dans les régions à forte activité orageuse, c’est souvent la différence entre le remplacement d’une caméra et un incident à l’échelle d’un étage entier.
Test 6 : Mesurer les performances de vision nocturne
« Distance IR : 100 m » sur une fiche technique est un chiffre marketing. Ce qu’il faut réellement vérifier :
- Comportement du filtre IR-cut — le commutateur mécanique entre les modes jour et nuit doit être net et rapide ; un filtre bloqué produit des images noir et blanc avec une dominante colorée
- Éclairage réel à distance — testez dans un espace sombre et vérifiez les détails reconnaissables à la distance dont votre application a besoin, pas à la portée théorique maximale des LED IR
- Réflexion IR et qualité de l’objectif — la poussière ou un mauvais traitement à l’intérieur de l’objectif se traduit par des reflets et du voile la nuit
- Performances couleur en basse lumière — si le système a besoin de couleur la nuit, cela nécessite un capteur et un firmware adaptés, pas seulement plus d’IR
Test 7 : Confirmer le comportement PoE et l’alimentation
Les caméras PTZ sont parmi les dispositifs PoE les plus gourmands, surtout avec des résistances chauffantes :
- Quelle classe PoE l’unité nécessite-t-elle réellement (af / at / bt), et quelle est la consommation de crête pendant le mouvement PTZ plus le fonctionnement du chauffage ?
- Négociation PoE — la caméra négocie-t-elle correctement l’alimentation avec le switch, ou tire-t-elle au-delà de sa classe et provoque-t-elle des coupures de port ?
- Comportement par temps froid — lorsque des résistances chauffantes sont spécifiées, confirmez que leur budget de puissance est inclus dans le calcul PoE
Ce test est directement lié à la spécification du switch : une caméra PTZ qui s’éteint sur un switch économique ressemblera à un défaut de caméra, et vous passerez une semaine à chercher le mauvais composant.
Test 8 : Qualité de l’objectif et du zoom
- Zoom optique vs numérique — confirmez que le facteur de zoom annoncé est optique, et vérifiez la netteté au zoom maximal (la mollesse des bords est fréquente)
- Vitesse et précision de mise au point — combien de temps prend l’autofocus lors du passage entre sujets proches et lointains ?
- Aberration chromatique et distorsion — visibles à fort zoom et en grand angle, et impossibles à corriger après achat
- Propreté de l’assemblage de l’objectif — inspectez la présence de poussière ou de résidus à l’intérieur, qui deviendra un problème nocturne permanent
Signaux d’alerte dans l’audit
Au-delà des tests, ces observations séparent les fabricants des reconditionneurs :
- Aucun équipement de test sur site — pas de racks de vieillissement, pas de bancs de charge PoE, pas de chambre noire : comment le QC est-il effectué ?
- Refus d’ouvrir une unité — si vous ne pouvez pas voir la carte, vous ne pouvez pas vérifier le capteur ou la puce
- Échantillon ≠ production — insistez pour tester des unités prélevées en production, pas un échantillon fait main
- Incohérences dans les fiches techniques — le même modèle listé avec des capteurs, puces ou distances IR différents selon les documents
- Absence de traçabilité — pas d’enregistrements de contrôle des composants à réception, pas de journaux de test au niveau du numéro de série
- Aucune réponse sur la capacité — une usine qui ne peut pas vous dire sa capacité mensuelle pour votre modèle ne peut pas s’engager sur votre date de livraison
Liste de contrôle d’audit : Caméra PTZ 5MP
- Capteur identifié physiquement ; format et résolution conformes à la spécification
- Puce de contrôle vérifiée sur la carte ; H.265 et nombre de flux conformes
- Mécanisme PTZ testé en charge : plage, précision des préréglages, bruit, fonctionnement continu
- Étanchéité vérifiée à IP66 ou mieux ; joints et entrée de câble inspectés
- Indice de résistance aux chocs (IK10 ou selon spécification) confirmé par la construction du boîtier
- Protection contre les surtensions identifiée sur les chemins d’alimentation et réseau
- Vision nocturne mesurée dans un environnement sombre, pas citée depuis une fiche technique
- Classe PoE et consommation de crête confirmées, y compris les résistances chauffantes le cas échéant
- Qualité de l’objectif vérifiée au zoom maximal, y compris la netteté des bords
- Échantillon de production testé — jamais l’unité de showroom
Laissez-nous réaliser l’audit pour vous
Nous auditons physiquement les usines de matériel CCTV et réseau pour le compte d’acheteurs — vérification des capteurs et puces, tests de charge PTZ, contrôles d’étanchéité et de surtension, mesure de la vision nocturne et tests avant expédition sur les unités de production. Chaque test est enregistré et documenté, afin que vous sachiez ce qui se trouve dans la boîte avant l’expédition.
Envoyez-nous votre spécification de caméra et votre quantité — nous vous dirons quelles usines peuvent la fabriquer, et le prouverons avec des preuves de test.
👉 Contactez notre équipe d’approvisionnement ou découvrez comment fonctionne notre service d’approvisionnement produit.